


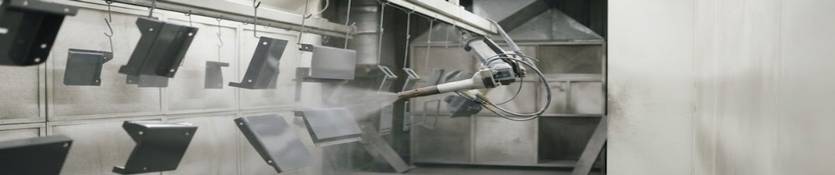
En la aplicación de recubrimientos industriales, la selección adecuada del diluyente desempeña un papel clave en el acabado final y la eficiencia de la línea de producción. La utilización de solventes inadecuados para el sistema de pintura puede derivar en variaciones de secado o imperfecciones que incrementan los costos por retrabajos, uso adicional de mano de obra y reprocesos térmicos.
Comprender el comportamiento técnico de los thinners formulados vs. genéricos ayuda a las plantas productivas a optimizar las ventanas de curado y prevenir defectos en la película de pintura, favoreciendo la adherencia y durabilidad esperadas del sistema.
¿Qué son los thinners formulados y cómo se diferencian de los genéricos?
Los thinners formulados son mezclas de solventes diseñadas bajo proporciones controladas de pureza, optimizadas para interactuar con familias específicas de resinas como alquídicas, epóxicas o de poliuretano. Su composición técnica busca regular la tasa de evaporación y apoyar el control de la tensión superficial durante la aplicación industrial.
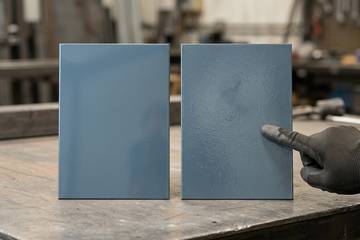
Al analizar thinners formulados vs genéricos, la diferencia radica en que la composición técnica de los primeros busca regular la tasa de evaporación y apoyar el control de la tensión superficial durante la aplicación industrial.
Por otro lado, existe en el mercado una amplia gama de opciones genéricas; mientras algunas cumplen con estándares aceptables para tareas generales, otras presentan variaciones en su composición que pueden afectar la atomización y la homogeneidad de la película.
Mecanismo de evaporación y causas técnicas de defectos en el acabado
La curva de evaporación de una mezcla de solventes balanceada suele estructurarse en tres etapas principales: solventes ligeros para facilitar la atomización, medios para favorecer la nivelación y pesados para permitir un flujo gradual en la etapa final. Cuando esta secuencia se altera por el uso de diluyentes desbalanceados o con especificaciones inadecuadas, la tensión superficial del recubrimiento puede verse afectada.
El desbalance en la volatilidad o la presencia de contaminantes e incompatibilidades en el solvente pueden contribuir a la aparición de defectos estéticos o funcionales en la película, entre los que destacan:
- Piel de naranja: Puede presentarse por la evaporación acelerada de fracciones ligeras, lo que dificulta que la resina alcance una nivelación continua sobre el sustrato antes del incremento de viscosidad.
- Blanqueamiento o velado: Relacionado con una evaporación sumamente rápida de solventes que reduce la temperatura superficial de la película, promoviendo la condensación de humedad ambiental en el recubrimiento fresco.
- Descolgamiento o descuelgue: Se asocia a un exceso de componentes de baja volatilidad que reducen sensiblemente la viscosidad, favoreciendo que la pintura fluya por gravedad en superficies verticales.
- Atrapamiento de solvente: Ocurre cuando la capa exterior se seca de forma prematura, reteniendo solventes pesados en el interior de la película, lo que puede derivar en ampollamiento o formación de burbujas durante la fase de secado u horneado.
Análisis técnico comparativo en líneas de pintura industrial
El análisis de los sistemas de dilución en planta permite evaluar su aporte a la estabilidad del proceso y a la eficiencia global. Entre las principales consideraciones técnicas entre ambas opciones se encuentran:
- Composición química: Los formulados mantienen proporciones constantes de esteres, cetonas u oxigenados/aromáticos puros. Algunas opciones genéricas presentan composiciones variables que pueden incluir trazas de humedad u otros residuos.
- Curva de evaporación: Las mezclas formuladas ofrecen un perfil de evaporación más lineal y predecible. En solventes no estandarizados, la volatilidad puede fluctuar, generando variaciones en el tiempo de secado superficial o retención de solvente.
- Consumo volumétrico: Una adecuada compatibilidad y poder de solubilización en diluyentes formulados permite alcanzar la viscosidad de aplicación optimizando el volumen requerido. Diluyentes con menor compatibilidad pueden requerir mayor adición para ajustar la viscosidad operacional.
- Tiempo de secado al tacto: Los diluyentes desarrollados para un sistema específico ayudan a cumplir las ventanas de curado indicadas en la ficha técnica del fabricante de pintura.
- Contribución a la protección del recubrimiento: Un sellado uniforme y libre de microporosidades en la película —favorecido por una evaporación balanceada— contribuye al desempeño anticorrosivo y durabilidad general del sistema de pintura.
Consejo de experto
Antes de modificar los parámetros de presión, distancia o boquillas en su equipo de asperjado para corregir problemas de nivelación o secado, evalúe las propiedades del diluyente, tales como el Rango de Destilación (Punto de Ebullición Inicial o IBP), la velocidad relativa de evaporación y el contenido de humedad. En diversos procesos industriales, múltiples fallas de aplicación no se originan en la pistola ni en la técnica del operador, sino en una tasa de evaporación desajustada a las condiciones del entorno o al tipo de resina.
Evaluación del costo global por metro cuadrado pintado
El análisis económico de un proceso de recubrimiento industrial debe contemplar el costo total por metro cuadrado aplicado y no únicamente el costo inicial por litro de solvente. Entre los factores operativos que pueden influir en la estructura de costos se incluyen:
- Eficiencia en procesos térmicos: Variaciones o retrasos en las etapas de secado pueden ralentizar el flujo de la línea de producción y demandar un mayor tiempo de residencia en zonas de evaporación u hornos, aumentando potencialmente el consumo energético por pieza procesada.
- Impacto en horas-hombre: La necesidad de lijar, retirar o repintar piezas con imperfecciones derivadas de velados o secados irregulares repercute directamente en los costos de mano de obra y tiempos de entrega.
- Cuidado de equipos y aplicación: Ajustar la viscosidad con diluyentes inadecuados puede alterar los patrones de abanico en el asperjado, afectando el rendimiento de boquillas y el consumo total de mezcla para lograr el espesor especificado.
- Espesor y continuidad en la aplicación: Los thinners formulados adecuadamente facilitan la obtención de capas homogéneas y estables desde la primera aplicación, ayudando a minimizar el desperdicio de material.
Evaluar una alternativa de menor costo inicial requiere contrastar el precio de la materia prima frente a los potenciales riesgos operativos, variaciones de calidad o reprocesos en la línea.
Preguntas frecuentes sobre diluyentes industriales
¿Cómo afecta la humedad del thinner al acabado de pinturas de poliuretano y epóxicas?
En poliuretanos de dos componentes, el agua presente en el thinner reacciona con el isocianato del endurecedor y libera dióxido de carbono (CO₂). Esto genera microburbujas, poros y pérdida de brillo. Además, consume isocianato que debía formar la red entrecruzada, por lo que la película queda con menor dureza y resistencia química. En epóxicos de curado amínico, la humedad favorece el amine blush: una capa superficial opaca y pegajosa que compromete la adherencia entre capas. Por esta razón, los diluyentes para estos sistemas se especifican como grado uretano. Su contenido de agua suele ser igual o inferior a 0.05 % (500 ppm), medido por titulación Karl Fischer (ASTM D1364). También deben estar libres de alcoholes, que igualmente reaccionan con el isocianato.
¿Se puede usar el mismo thinner para pinturas alquídicas, epóxicas, acrílicas y de poliuretano?
No. Cada familia de resinas exige un thinner con parámetros propios de solubilidad, polaridad y velocidad de evaporación. Un thinner incompatible, aun siendo de alta pureza, puede provocar precipitación o “choque” de la resina. También puede causar velado (blushing) por evaporación demasiado rápida, descuelgues o piel de naranja. Para ajustar el thinner a la temperatura ambiente y al método de aplicación, su velocidad de evaporación se compara contra la del acetato de n-butilo, que tiene valor 1 (ASTM D3539).
¿Qué diferencia hay entre un thinner de limpieza y un thinner de dilución en la fabricación y aplicación de pinturas?
El thinner de dilución forma parte de la formulación. Se utiliza para ajustar la viscosidad en la etapa de let-down o antes de la aplicación, por lo que su composición, contenido de agua y velocidad de evaporación deben ser compatibles con la resina. Esas variables influyen directamente en la nivelación, el brillo, el curado y la adherencia de la película.
El thinner de limpieza, o de uso general, tiene tolerancias de composición más amplias. Se destina a operaciones donde no se forma película.
¿Qué requisitos aplican al almacenamiento de thinners en cualquier industria en Guatemala?
El Reglamento de Salud y Seguridad Ocupacional (Acuerdo Gubernativo 229-2014 y sus reformas) exige que las áreas de almacenamiento de thinners estén identificadas y señalizadas. Cada producto debe contar con su hoja de seguridad y el personal debe estar capacitado para atender derrames o incendios. Por ser líquidos inflamables, los locales deben estar aislados y ventilados para evitar acumulación de vapores, sin fuentes de ignición y con extintores adecuados a la clase de fuego.
Optimice la calidad y rentabilidad de sus recubrimientos con Pochteca Guatemala
Asegure la estabilidad en la aplicación y promueva la eficiencia en sus procesos industriales con las soluciones y mezclas de solventes que ofrece Pochteca. Respaldados por laboratorios para formulación, análisis y control de calidad, así como por certificaciones aplicables a la industria, brindamos la asistencia técnica necesaria para evaluar la opción óptima adaptada a sus necesidades operativas.
Contacte a nuestro equipo de ingenieros y especialistas técnicos para recibir asesoría personalizada y solicitar una cotización para su línea de producción.
Fuentes


